Кромка отклеивается? Клеевой шов слишком заметен? На углах появляются сколы, после фрезерования остается ступенька, а одинаковые детали выходят из станка с разным качеством?
Не спешите менять клей или регулировать последний агрегат кромкооблицовочного станка.
Большинство дефектов кромкооблицовки необходимо искать последовательно — от качества раскроя и базирования детали до клеевого узла, фрезерования, раундера и циклевки.
В этом материале разберем наиболее распространенные дефекты кромления ЛДСП и МДФ, их возможные причины и правильную последовательность диагностики оборудования.
Главное правило диагностики: дефект часто проявляется позже того места, где возникла его причина. Плохая поверхность после циклевки может начинаться с фрезерования, заметный клеевой шов — с прифуговки, а нестабильный радиус — с неправильного базирования детали.
Сначала определите, на каком участке возникает дефект
Современный автоматический кромкооблицовочный станок выполняет несколько последовательных операций:
подача и базирование детали → прифуговка → нанесение клея → подача кромки → прижим → торцовка → фрезерование → обработка углов → циклевка → очистка → полировка.
Каждая следующая операция зависит от результата предыдущей.
Поэтому диагностику желательно проводить именно в такой последовательности.
Если начать хаотично менять настройки нескольких агрегатов одновременно, можно временно скрыть дефект, но не устранить его настоящую причину.
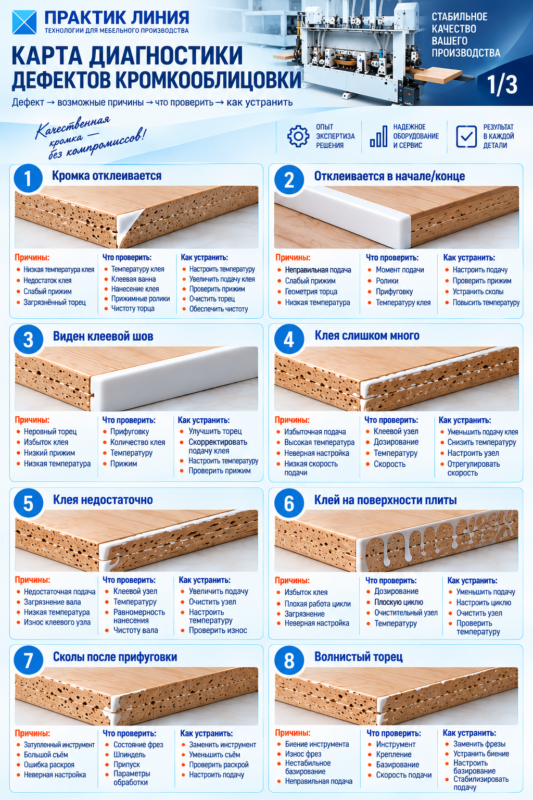
1. Кромка отклеивается от детали
Это один из наиболее распространенных дефектов, но причин у него может быть несколько.
Возможные причины
- слишком низкая температура клея;
- холодная деталь или кромочный материал;
- недостаточное количество клея;
- неравномерное нанесение;
- загрязненный торец детали;
- пыль после предыдущей обработки;
- недостаточное давление прижимных роликов;
- слишком высокая скорость подачи для выбранного режима;
- нарушение технологии работы с конкретным клеем.
Что проверить
Начните не с увеличения температуры клеевой ванны, а с осмотра самой детали.
Торец должен быть ровным, чистым и обеспыленным.
Затем проверьте фактическую рабочую температуру клея и соответствие параметров рекомендациям его производителя.
После этого необходимо проверить клеевой вал. Клей должен наноситься равномерно по всей высоте торца.
Следующий этап — прижимные ролики.
Кромочный материал должен плотно и равномерно прижиматься к детали сразу после нанесения клея.
Важно
Если кромка плохо держится только в определенной части детали, это может указывать не на свойства клея, а на неравномерное нанесение или прижим.
2. Кромка отклеивается в начале или конце детали
Характерный признак: основная часть соединения выглядит нормально, но начало или конец кромки можно отделить от детали.
Возможные причины
- неправильный момент подачи кромочного материала;
- недостаточный прижим;
- нестабильная геометрия торца;
- проблема прифуговки на входе или выходе детали;
- неправильное позиционирование заготовки;
- нарушение температурного режима.
Что проверить
Сравните качество торца по всей длине детали.
Затем проверьте момент подачи кромки и работу первого прижимного ролика.
Если дефект постоянно возникает в одном и том же месте, ищите системную причину в настройке агрегата.
Если место дефекта меняется от детали к детали, необходимо дополнительно проверить стабильность транспортировки и базирования.
3. Слишком заметен клеевой шов
Толстая линия между кромкой и плитой — не всегда проблема самого клея.
Возможные причины
- неровный торец;
- некачественная прифуговка;
- слишком большое количество клея;
- неправильная температура клея;
- недостаточный прижим;
- неправильная геометрия детали;
- несоответствие клея и технологического режима.
Последовательность проверки
1. Торец детали.
Посмотрите на поверхность сразу после прифуговки. Она должна быть ровной и стабильной по всей длине.
2. Нанесение клея.
Проверьте равномерность клеевого слоя.
3. Температурный режим.
Сверьте настройки с требованиями производителя используемого клея.
4. Прижим.
Проверьте работу основного и последующих роликов.
Только после этого имеет смысл корректировать другие параметры.
4. Клея слишком много
Избыток клея увеличивает загрязнение оборудования и может делать клеевой шов визуально более заметным.
Возможные причины
- неправильно настроено дозирование;
- некорректное положение клеевого вала;
- несоответствие температуры рабочему режиму;
- неправильная настройка клеевого узла.
Что делать
Проверьте не только установленную температуру, но и равномерность нанесения.
Количество клея должно быть достаточным для надежного соединения, но увеличение его слоя не является способом повысить прочность приклеивания.
5. Клея недостаточно или появляются непроклеенные участки
Возможные причины
- недостаточная подача клея;
- загрязнение клеевого вала;
- загрязнение ванны;
- неправильная рабочая температура;
- нестабильная подача;
- загрязненный или запыленный торец.
Диагностика
Осмотрите клеевой вал и равномерность покрытия торца.
Если непроклеенные зоны появляются в одинаковом положении на разных деталях, вероятна проблема клеевого узла.
Если дефект возникает хаотично, необходимо проверить также материал, загрязнение и стабильность подачи.
6. Клей остается на поверхности ЛДСП
После выхода из станка рядом с кромкой остаются следы клея.
Возможные причины
- избыточное нанесение;
- неправильная настройка плоской клеевой цикли;
- загрязненный нож цикли;
- некорректная работа очистительных агрегатов;
- недостаточная или неправильная подача очистительной жидкости.
Что проверить
Сначала количество наносимого клея.
Если его явно слишком много, бессмысленно пытаться решить проблему только более агрессивной работой цикли.
Затем проверяются плоская цикля и очистительные узлы.
7. После прифуговки появляются сколы
Возможные причины
- затупленный инструмент;
- неправильное направление или режим обработки;
- чрезмерный снимаемый припуск;
- поврежденный инструмент;
- люфт шпинделя;
- проблема исходного раскроя.
Что проверить
Остановите станок и осмотрите инструмент.
Проверьте состояние режущих кромок, крепление и отсутствие повреждений.
Затем оцените величину снимаемого материала.
Прифуговочный агрегат предназначен для чистовой подготовки торца, а не для исправления серьезных ошибок раскроя.
8. Торец после прифуговки получается волнистым
Такой дефект особенно хорошо проявляется после приклеивания тонкой кромки.
Возможные причины
- биение инструмента;
- износ фрез;
- люфт шпинделя;
- вибрация агрегата;
- слишком большой съем материала;
- нестабильное положение детали.
Последовательность диагностики
Инструмент → шпиндель → крепление агрегата → величина припуска → базирование детали.
Не пытайтесь компенсировать волнистый торец увеличением количества клея. Это маскировка проблемы, а не ее устранение.
9. Кромка располагается выше или ниже детали
Возможные причины
- неправильное позиционирование кромочного материала;
- неверно настроена направляющая подачи;
- ошибка настройки агрегатов под толщину детали;
- неправильная переналадка после смены кромки.
Что проверить
Проверьте положение кромки непосредственно после прижимного узла — до фрезерования.
Это позволит понять, возникает смещение при подаче кромочного материала или уже при последующей обработке.
10. После фрезерования остается ступенька
Один из наиболее заметных дефектов на готовой детали.
Возможные причины
- неправильная настройка фрезерного агрегата;
- некорректное положение копиров;
- износ инструмента;
- люфт агрегата;
- нестабильное базирование детали;
- неправильная настройка под толщину кромки.
Что проверить
Сначала убедитесь, что сама деталь стабильно проходит через станок.
После этого проверяйте копиры и положение инструмента.
Если начать сразу перемещать фрезу, можно компенсировать проблему для одной детали и получить другой дефект на следующей.
11. На радиусе остаются следы фрезы
Возможные причины
- изношенный режущий инструмент;
- неправильная настройка фрезерного агрегата;
- нестабильная работа копиров;
- слишком большой съем;
- неправильно настроена радиусная цикля.
Правильная последовательность
Фрезерный инструмент → копиры → геометрия обработки → радиусная цикля.
Цикля должна убирать небольшие следы чистового фрезерования, а не исправлять грубую ошибку фрезы.
12. Радиус кромки меняется по длине детали
Возможные причины
- нестабильное положение заготовки;
- проблема верхнего прижима;
- износ копиров;
- люфт фрезерного агрегата;
- неправильная настройка инструмента.
Что проверить
Если радиус изменяется плавно или хаотично по длине одной детали, прежде всего необходимо проверить базирование и копирование.
Постоянная ошибка одинаковой величины чаще указывает на настройку самого агрегата.
13. Передний угол хороший, задний — плохой
Это уже зона диагностики раундера, но начинать нужно не обязательно с его регулировки.
Возможные причины
- неправильное позиционирование детали;
- датчик некорректно определяет положение;
- неверно настроен раундер;
- изношены копирующие элементы;
- механический люфт;
- превышена допустимая скорость работы агрегата.
Что проверить
Сравните несколько одинаковых деталей.
Если дефект повторяется абсолютно одинаково, вероятна настройка или механика агрегата.
Если результат постоянно меняется, необходимо искать нестабильность позиционирования или копирования.
14. Все четыре угла обработаны по-разному
Возможные причины
- нестабильная работа раундера;
- люфты;
- неправильная настройка копиров;
- изменение положения детали;
- неверная переналадка под толщину кромки.
Что делать
Не регулируйте каждый угол отдельно.
Сначала необходимо убедиться в стабильности положения детали, а затем проверить общую геометрию и механику раундера.
15. После торцовки остается ступенька
Возможные причины
- неправильная настройка торцовочного агрегата;
- износ направляющих;
- люфт;
- изношенный инструмент;
- неправильная синхронизация агрегата с движением детали.
Проверка
Особенно внимательно сравните передний и задний торец.
Если проблема присутствует только с одной стороны, это существенно сужает область поиска неисправности.
16. Торцовка повреждает или скалывает кромку
Возможные причины
- затупленный или поврежденный инструмент;
- неправильная настройка;
- вибрация;
- чрезмерная скорость для текущего состояния агрегата;
- неправильное положение кромочного материала.
Что делать
Первым делом осмотрите инструмент.
Попытка устранить проблему регулировкой положения агрегата при поврежденной режущей кромке обычно только создает новые дефекты.
17. Цикля снимает слишком много материала
Возможные причины
- неправильное положение ножа;
- неверно настроен копир;
- неправильная переналадка под толщину кромки;
- изношенный или поврежденный нож.
Что проверить
Оцените поверхность сразу после фрезерования.
Если она уже имеет правильную геометрию, цикля должна выполнять лишь минимальную чистовую обработку.
18. После цикли кромка белеет или становится матовой
Особенно заметно это на темных ABS/PVC-кромках.
Возможные причины
- слишком агрессивная работа цикли;
- неправильная настройка ножа;
- изношенный нож;
- недостаточная последующая полировка.
Что делать
Сначала уменьшите чрезмерный съем и проверьте состояние ножа.
Не пытайтесь исправить слишком глубокие следы одной только полировкой.
19. После полировки остаются полосы
Возможные причины
- загрязненные полировальные круги;
- износ кругов;
- неправильное положение;
- слишком сильный или недостаточный прижим;
- загрязнение поверхности после предыдущих операций.
Что проверить
Осмотрите сами круги и поверхность детали перед входом в полировальный агрегат.
Если дефект уже присутствует до полировки, искать его причину нужно раньше.
20. Первая деталь хорошая, следующие становятся хуже
Очень важный диагностический признак.
Если настройки не менялись, а качество постепенно ухудшается, необходимо искать параметр, который изменяется во времени.
Возможные причины
- изменение температурного режима;
- загрязнение клеевого узла;
- накопление клея или стружки;
- нагрев агрегатов;
- проблема инструмента;
- изменение давления воздуха;
- загрязнение копиров.
Что проверить
Обработайте серию одинаковых деталей и отмечайте номер каждой.
Сравнение №1, №10 и №30 иногда дает технологу значительно больше информации, чем десяток случайных регулировок.
21. После перехода с кромки 0,4 мм на 2 мм появляется брак
Причина часто заключается не в материале, а в неполной переналадке оборудования.
Проверить
- положение подачи кромки;
- фрезерные агрегаты;
- раундер;
- радиусную циклю;
- плоскую циклю;
- выбранную программу;
- положение пневматически или сервоприводно регулируемых агрегатов.
После переналадки обязательно обработайте тестовую деталь до запуска партии.
22. Одинаковые детали выходят с разным качеством
Это один из наиболее серьезных сигналов.
Если материал и программа одинаковы, результат должен быть повторяемым.
Возможные причины
- нестабильное базирование;
- проблема транспортной цепи;
- нестабильный верхний прижим;
- люфт агрегатов;
- загрязнение копиров;
- нестабильное давление воздуха;
- износ инструмента;
- изменение температурного режима.
Главное правило
Не пытайтесь настроить станок по каждой следующей детали.
Сначала найдите источник нестабильности.
23. Проблемы при работе с PUR
PUR-клей требует более строгого соблюдения технологии, чем обычная работа с EVA.
Полиуретановый реактивный клей взаимодействует с влагой, поэтому особое значение имеют правильное хранение, подготовка системы и регламент очистки.
Если соединение получается нестабильным, необходимо проверить параметры именно того клея, который используется на производстве.
Нельзя применять универсальную «правильную температуру PUR» для всех материалов — рабочий диапазон необходимо брать из технической документации производителя конкретного клея.
Проверяются:
- температура нанесения;
- состояние клея;
- условия хранения;
- равномерность нанесения;
- состояние торца;
- прижим;
- скорость подачи;
- соблюдение процедуры обслуживания клеевой системы.
24. PUR начинает отверждаться в клеевом узле
Это уже не дефект готовой детали, а серьезная эксплуатационная проблема.
Возможные причины
- нарушение процедуры завершения работы;
- длительный контакт клея с влажностью воздуха;
- неправильное хранение;
- нарушение регламента очистки;
- оставление реактивного клея в системе, которая для этого не предназначена.
Что делать
Следовать инструкции производителя клеевого оборудования и конкретного PUR-клея.
Экспериментировать с растворителями и способами очистки без технической документации не стоит — можно повредить клеевой узел.
Быстрая карта диагностики
Если кромка отклеивается:
торец → температура детали → температура клея → нанесение → прижим.
Если слишком заметен клеевой шов:
раскрой → прифуговка → количество клея → температура → прижим.
Если есть ступенька после фрезерования:
базирование детали → копиры → положение фрезы → инструмент.
Если видны следы фрезы:
инструмент → копирование → настройка фрезерного агрегата → радиусная цикля.
Если плохо обработаны углы:
положение детали → датчики → раундер → копиры → механические люфты.
Если одинаковые детали получаются разными:
транспортер → верхний прижим → пневматика → копиры → люфты → температура.
Если качество постепенно ухудшается в течение смены:
температура → загрязнение → инструмент → давление воздуха → клеевой узел.
Как правильно искать причину дефекта
Есть простое правило, которое помогает не превратить настройку станка в бесконечную регулировку.
Меняйте только один параметр за один тест.
Если одновременно изменить температуру клея, положение фрезы, давление роликов и циклю, а следующая деталь получится хорошей, определить настоящую причину дефекта уже невозможно.
Правильная диагностика выглядит так:
1. Зафиксировать дефект.
Сделать фотографию и отметить, на какой детали и при каких настройках он появился.
2. Определить технологический участок.
Понять, на каком этапе дефект мог возникнуть впервые.
3. Проверить предыдущую операцию.
Не начинать с агрегата, после которого дефект стал визуально заметен.
4. Изменить один параметр.
5. Обработать несколько одинаковых деталей.
6. Сравнить результат.
7. Только после этого переходить к следующей гипотезе.
Такой подход позволяет не просто устранить конкретный брак, а понять его причину.


Не забывайте о температуре цеха и материалов
Особенно много проблем с кромкооблицовкой возникает в холодное время года.
Плита, кромочный материал и клей должны находиться в условиях, соответствующих требованиям технологического процесса и рекомендациям производителей используемых материалов.
Если холодная ЛДСП поступает непосредственно со склада на кромкооблицовочный участок, изменение одной только температуры клеевой ванны может не решить проблему.
Поэтому при сезонном появлении брака проверяйте не только станок.
Проверьте условия хранения материалов и фактическую температуру деталей перед обработкой.
Состояние инструмента нужно контролировать, а не ждать явного брака
Прифуговочные фрезы, торцовочный инструмент, чистовые фрезы и ножи циклей постепенно изнашиваются.
Деградация качества может происходить медленно, поэтому оператор привыкает к изменениям и начинает компенсировать их настройками.
В результате станок постепенно уходит от правильной базовой регулировки.
Лучший подход — контролировать состояние инструмента по регламенту и вести историю его замены или обслуживания.
Если после установки исправного инструмента приходится радикально менять настройки агрегата, это повод проверить, не компенсировались ли ранее регулировками последствия износа.
Когда проблема не в станке
Не любой дефект кромкооблицовки означает неисправность оборудования.
Причина может находиться:
до кромочника — раскрой, геометрия детали, хранение материала;
в материале — качество плиты, кромки или клея;
в технологии — неправильная температура или скорость;
в настройке — неверная переналадка;
в обслуживании — загрязнение или износ;
в самом станке — люфты, механика, датчики, пневматика или агрегаты.
Задача технолога — определить, к какой группе относится проблема, прежде чем начинать ремонт или регулировку оборудования.
Что должно быть на кромкооблицовочном участке
Для нормальной диагностики полезно вести простую техническую карту станка.
В ней фиксируются:
- используемый клей;
- рабочие параметры клеевой системы;
- используемые типы и толщины кромки;
- базовые настройки агрегатов;
- даты замены инструмента;
- проведенное техническое обслуживание;
- возникавшие дефекты;
- причины;
- выполненные регулировки.
Через несколько месяцев такая история становится собственной базой знаний предприятия.
Если дефект повторится, технолог сможет увидеть, как проблема решалась раньше.
Главное: ищите причину, а не маскируйте дефект
Хорошо настроенный кромкооблицовочный станок должен давать повторяемый результат.
Если для получения нормальной детали оператор постоянно корректирует фрезы, цикли, температуру или прижим, необходимо искать основную причину нестабильности.
Диагностику следует вести по ходу технологического процесса:
раскрой → базирование → прифуговка → клеевой узел → прижим → торцовка → фрезерование → раундер → циклевка → очистка → полировка.
Так гораздо проще определить участок, на котором действительно возникает проблема.
И именно такой подход позволяет уменьшить количество брака, сократить время переналадки и добиться стабильного качества кромкооблицовки на протяжении всей смены.